



Maximálne zdeformovanie spojovacej plochy hlavy valcov nie je väčšie ako 0,03 mm.
Nasávacie kanály zmesi paliva a vzduchu v hlave valcov majú zložitý špirálovitý tvar, ktorý prispieva k vytváraniu víru. Použité sú nové ventilové sedlá a vedenia z žíhanej ocele.
Utesnenie spojenia medzi skriňou ložiska vačkového hriadeľa a hlavou valcov sa vykonáva pomocou tmelu typu CAF 33.
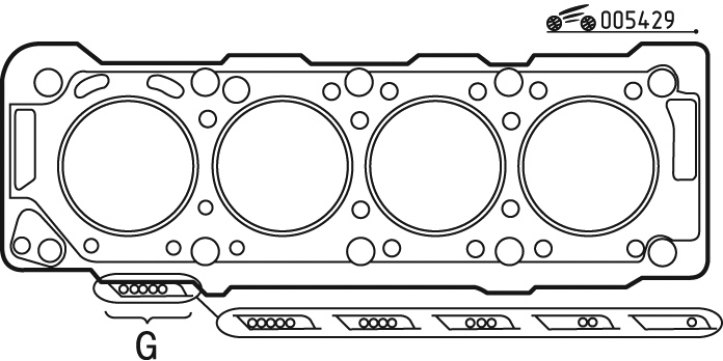
Kreslenie. 4.29. Označenie tesnenia hlavy valcov pre motory DW10 TD a DW10 ATED: G - zóna označovania
Medzi hlavou a blokom valca je namontované tesnenie vhodnej hrúbky, jeho označenie je znázornené na obr. 4.29. Hrúbka tesnenia sa volí v závislosti od veľkosti vyčnievania piesta nad protiľahlým povrchom. Existuje 5 tried viacvrstvových kovových tesnení (tabuľka 4.2).
Tabuľka 4.2. Výber tesnenia
| Výstupok piestu, mm | Hrúbka, mm | Počet otvorov v zóne G |
| 0,47-0,604 | 1,30±0,06 | 1 |
| 0,605-0,654 | 1,35±0,06 | 2 |
| 0,655-0,704 | 1,40±0,06 | 3 |
| 0,705-0,754 | 1,45±0,06 | 4 |
| 0,755-0,83 | 1,50±0,06 | 5 |