



Medzi hlavou a blokom valca je nainštalované tesnenie vhodnej hrúbky. Tesnenie je vyrobené z vlnitého plechu. Hrúbka tesnenia hlavy valcov sa volí v závislosti od veľkosti vyčnievania piesta nad protiľahlým povrchom.
Pri demontáži a montáži hlavy valcov používajú servisné strediská Peugeot tento špeciálny nástroj:
- pomocné páky na oddelenie hlavy od bloku valcov - 0188-L;
- podpora číselníka - 0110-H;
- indikačná hlavica;
- uhlový uťahovací kľúč - facom d 360.
Odstránenie
Demontujte hlavu valca v nasledujúcom poradí:
- odpojte batériu;
- odstráňte dekoratívny kryt;
- odstráňte jednotku čističa vzduchu so všetkými káblami;
- odstráňte rozdeľovač nasávania vzduchu;
- odstráňte trubicu ventilu EGR;
- odstráňte vákuovú pumpu;
- vypustite chladiacu kvapalinu z chladiaceho systému;
- odstráňte puzdro palivového filtra nafty;
- odstráňte upevňovacie svorky, odpojte a odsuňte kontaktné konektory a káblové zväzky prechádzajúce v oblasti hlavy valcov;
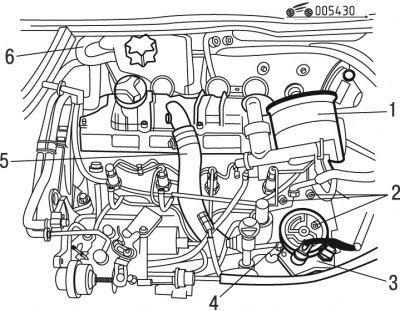
Kreslenie. 4.30. Predbežná demontáž jednotiek a častí: 1 - palivový filter nafty; 2, 4 - skrutky; 3 - blok výstupu chladiacej kvapaliny; 5 - rúrky; 6 - expanzná nádrž
- odstráňte filter 1 (obr. 4.30) motorovej nafty v zostave;
- odskrutkujte skrutky 4;
- odskrutkujte skrutky 2;
- odstráňte blok 3 výstup chladiacej kvapaliny;
- zdvihnúť telefón 5;
- vyberte expanznú nádrž 6;
- odstráňte vsuvku na pripojenie k výmenníku tepla na hlave valcov;
- odstráňte rozvodový remeň;
- odstráňte remenicu vačkového hriadeľa;
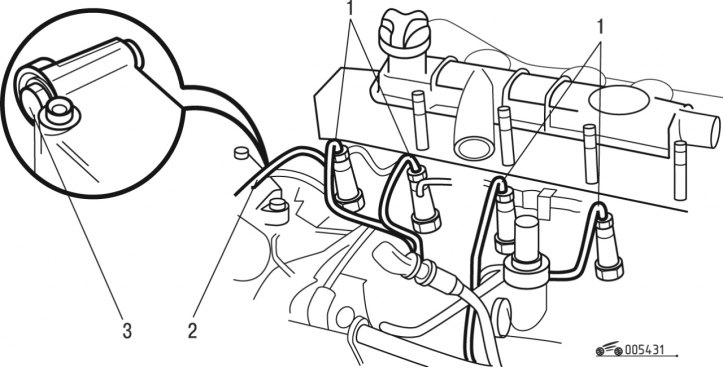
Kreslenie. 4.31. Odpojenie palivových potrubí: 1 - palivové potrubia; 2 - spätné potrubie paliva; 3 - skrutka
- odstráňte vysokotlakové palivové vedenie 1 (obr. 4.31);
- odskrutkujte skrutku 3;
- odstráňte spätné palivové potrubie 2;
- odpojte sacom potrubí výfukového systému;
- uvoľnite upevňovacie skrutky hlavy valcov v špirálovom vzore, začnite vonkajšou skrutkou;
- kývajte a stiahnite hlavu valca pomocou pák;
- odstráňte hlavu valca a jej tesnenie;
- vyčistite dosadacie plochy tesnenia na vačkovom hriadeli pomocou schváleného čističa;
Pozor! Je zakázané používať abrazívne alebo prepichovacie nástroje a nástroje. Spojované povrchy nesmú vykazovať žiadne známky nárazu alebo prasklín.
- vyčistite závitové otvory pomocou závitníka M12x150.
Pred inštaláciou hlavy valca vykonajte nasledujúce práce:
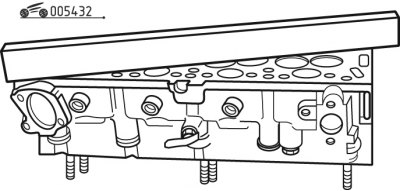
Kreslenie. 4.32. Kontrola rovinnosti spojovacej plochy hlavy valcov
1) pomocou prístroja skontrolujte nerovnosť lícnej plochy hlavy, ktorá by nemala byť väčšia ako 0,07 mm (obr. 4.32);
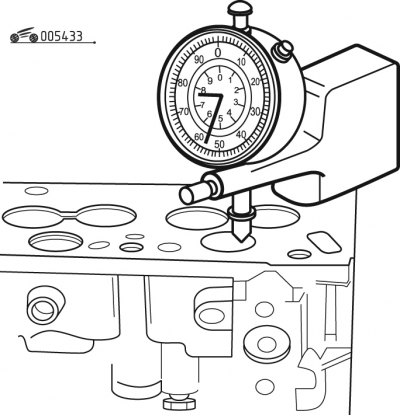
Kreslenie. 4.33. Kontrola spaľovacej komory
2) skontrolujte výstupok do spaľovacích komôr pomocou prístrojov, výstupok by mal byť v rozmedzí (0,015±0,015) mm (obr. 4.33);
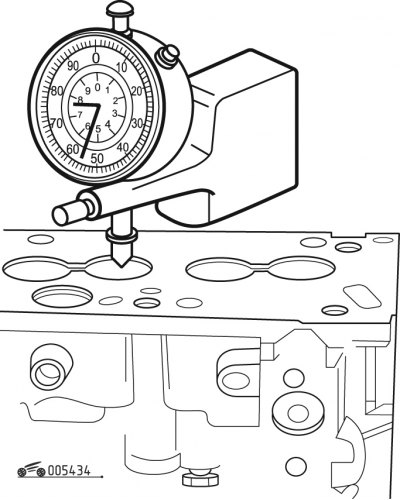
Kreslenie. 4.34. Kontrola veľkosti prehĺbenia ventilu vzhľadom na spojovací povrch
3) pomocou zariadení (obr. 4.34) skontrolujte prehĺbenie ventilových dosiek vzhľadom na dosadaciu rovinu, malo by byť v medziach:
- (0,775±0,275) mm pre sací ventil;
- (1,175±0,275) mm pre výfukový ventil;
4) vyberte tesnenie hlavy valcov, pre ktoré vykonajte nasledujúce operácie:
- odstráňte blokovacie zariadenie kľukového hriadeľa;
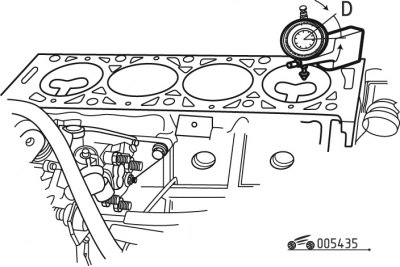
Kreslenie. 4.35. Stanovenie vyčnievania piesta vzhľadom na dosadaciu plochu
- nainštalujte číselník na stojan a nastavte ho na protiľahlú plochu (obr. 4.35);
- otočte kľukový hriadeľ pomocou nástroja na otáčanie kľukového hriadeľa;
- zmerajte vyčnievanie každého piesta nad dosadacím povrchom bloku v hornej úvrati;
- označte maximálnu veľkosť výčnelku;
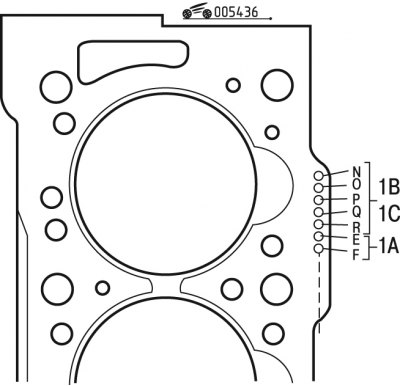
Kreslenie. 4.36. DW8 Označenie tesnenia hlavy valcov motora (modely skorého vydania): 1A - označenie motora; 1B - nominálna hrúbka; 1C - opravná hrúbka
- vyberte z tabuľky 4.3 tesnenie hlavy valcov vhodnej hrúbky.
Tabuľka 4.3. Výber tesnenia pre prvé modely
| Výčnelok, mm | Označovanie |
| 0,56-0,67 | 1 otvor |
| 0,68-0,71 | 2 otvory |
| 0,72-0,75 | 3 otvory |
| 0,76-0,79 | 4 otvory |
| 0,80-0,83 | 5 otvorov |
Poznámka: Označenia tesnení skorých modelov sú znázornené na obr. 4.36. Tesnenie by sa malo vybrať v súlade s tabuľkou. 4.3.
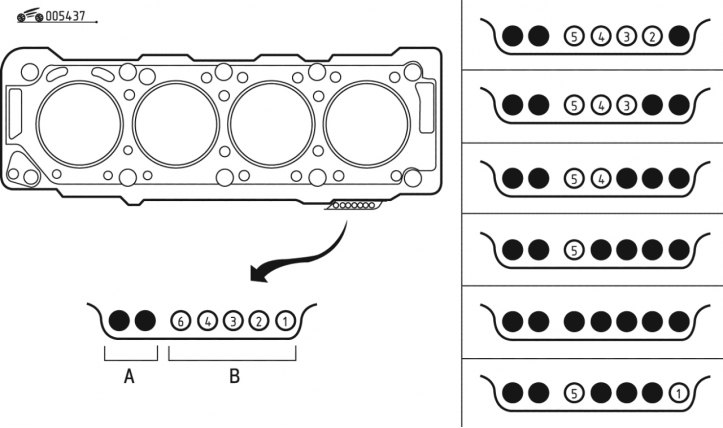
Kreslenie. 4.37. DW8 Označenie tesnenia hlavy valcov motora (neskoršie modely): A - označenie motora; B - označenie hrúbky
Označenie tesnení pre modely posledných rokov výroby je znázornené na obr. 4.37. Tesnenie by sa malo vybrať v súlade s tabuľkou. 4.4.
Identifikácia tesnení hlavy valcov pre staršie modely je uvedená v tabuľke. 4.5.
Tabuľka 4.4. Výber tesnení pre neskoršie modely
| Výstupok piestu, mm | Hrúbka tesnenia, mm | Počet otvorov v zóne A | Počet otvorov v zóne B |
| 0,51-0,55 | 1,26±0,04 | 2 | 1 |
| 0,55-0,59 | 1,30±0,04 | 2 | 2 |
| 0,59-0,63 | 1,34±0,04 | 2 | 3 |
| 0,63-0,67 | 1,38±0,04 | 2 | 4 |
| 0,67-0,71 | 1,42±0,04 | 2 | 5 |
| 0,71-0,79 | 1,46 0,04 | 2 | 3 |
Tabuľka 4.5. Identifikácia tesnení hlavy valcov podľa umiestnenia otvorov
| Identifikačný kód motora | WJZ | WJZ |
| Typ motora | DW8 | DW8 |
| Zvláštnosti | CURTY | ELRING |
| Skupina označovania motora (1A) | E-F | E-F |
| Skupina 1. nominálnej veľkosti (1B) | N | N |
| Skupina 2. nominálnej veľkosti (1B) | N-O | N-O |
| Skupina 3. nominálnej veľkosti (1B) | N-O-P | N-O-P |
| Skupina 4. nominálnej veľkosti (1B) | N-O-P-Q | N-O-P-Q |
| Skupina 5. nominálnej veľkosti (1B) | N-O-P-Q-R | N-O-P-Q-R |
| 1. skupina veľkosti opravy (1C) | - | - |
| 2. skupina veľkosti opravy (1C) | - | - |
Namontujte hlavu valca v nasledujúcom poradí:
- 1) Otočte kľukový hriadeľ pomocou nástroja na otáčanie kľukového hriadeľa;
- 2) upevnite zotrvačník;
- 3) Skontrolujte prítomnosť montážnych kolíkov;
- 4) nainštalujte nové tesnenie hlavy valcov;
- 5) Uistite sa, že vačkový hriadeľ a remenica sú v polohe časovania ventilov;
- 6) nainštalujte hlavu valca;
- 7) Vyčistite závity upevňovacích skrutiek hlavy valcov kefou;
- 8) nainštalujte nové podložky;
- 9) Naneste mazivo MOLYKOTE G RAPIDE PLUS na závity a pod hlavy skrutiek;
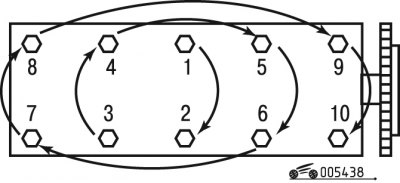
Kreslenie. 4.38. Postupnosť uťahovania skrutiek hlavy valcov
- 10) utiahnite upevňovacie skrutky hlavy v poradí znázornenom na obr. 4.38, v troch fázach:
- uťahovací moment 20 Nm;
- uťahovací moment 60 Nm;
- otočte ho o 180° pomocou nástroja;
- 11) Namontujte remenicu vačkového hriadeľa, utiahnite skrutky na krútiaci moment 23 Nm;
- 12) nainštalujte rozvodový remeň;
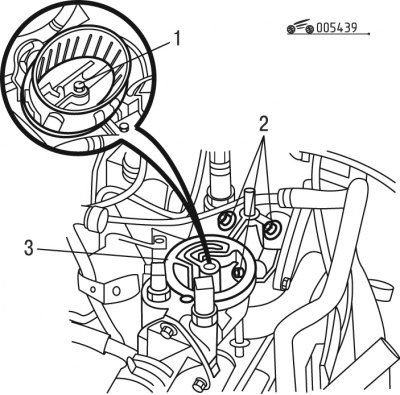
Kreslenie. 4.39. Inštalácia jednotky na odvádzanie tekutín: 1, 2 - skrutky; 3 - blok na drenáž kvapaliny
- 13) namontujte blok 3 (obr. 4.39) odtoku kvapaliny s novým tesniacim tesnením, utiahnite skrutky 2 upevnenia momentom 14 N·m;
- 14) Nainštalujte novú zostavu palivového filtra nafty s novým O-krúžkom, utiahnite skrutku 1 na krútiaci moment 18 Nm.
Pokračujte v inštalácii v opačnom poradí ako pri demontáži a vykonajte nasledujúce úlohy:
- pripojte a zaistite káblové zväzky, armatúry a káble pripevnené k hlave valcov do svoriek;
- odstráňte vzduch z palivového systému;
- naplňte chladiaci systém motora a vypustite z neho vzduch;
- vykonajte programovanie všetkých elektronických zariadení.
[Originál publikovaný na portáli: PeugeotBook.ru]