



Съдържание: Биелни и основни лагери 🠇 Определяне на размера на облицовките 🠇 Проверка на работната хлабина в…🠇
Внимание! Някои ранни двигатели използват по-стари болтове на цилиндровата глава, т.е. с шестостенна глава. В случай на монтаж на нов тип цилиндрова втулка-бутало (изрез на цилиндровите втулки) в двигател от ранно производство (без изрези на цилиндровите втулки) следните части трябва да бъдат сменени: болтове на цилиндровата глава (Torx N55), шайби за тези болтове и модифицираното уплътнение на главата. Трябва също да се спазва методът за затягане на главата на цилиндъра, специфичен за болтовете Torx.
Тапи, които затварят технологичните отвори, които трябва да се отстранят за пълно почистване на цилиндровия блок
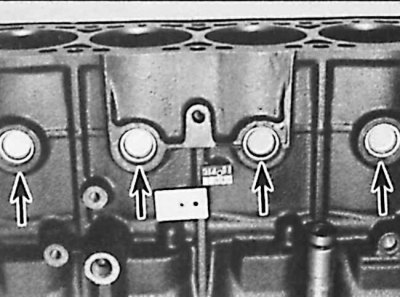
Щепселите са обозначени със стрелки.
Никога не стържете повърхностите на ставите на части от леки сплави; трябва да се използва специален почистващ препарат (Magnus Magstrip или Framet Decaploc).
За да почистите напълно цилиндровия блок, отстранете технологичните тапи, като пробиете дупки в тях, завиете самонарезните винтове и използвайте винтовете, за да премахнете тапите. След почистване на двигателя поставете нови свещи.
Независимо от използвания метод за почистване на цилиндровия блок, уверете се, че всички отвори и канали са напълно чисти и сухи.
Биелни и основни лагери
Типични дефекти на облицовките
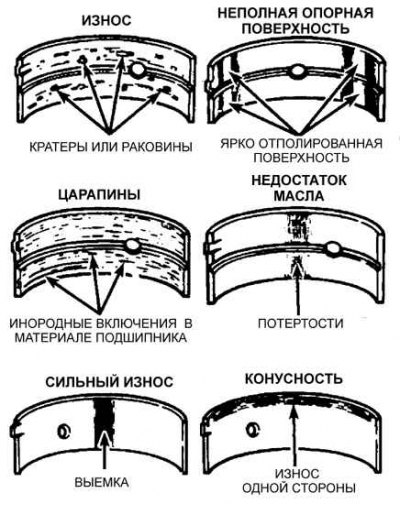
При правилна поддръжка и редовна смяна на маслото и маслените филтри, биелата и основните лагери ще издържат много дълго време. Признак за повреда на биелните лагери е редовно, ритмично, силно почукване от коляновия вал. Честотата зависи от оборотите на двигателя. Това чукане е особено забележимо, когато двигателят работи под натоварване. Този симптом е придружен от спад в налягането на маслото, въпреки че това обикновено не се забелязва, освен ако не е монтиран сензор за налягане на маслото. Повредата на основния лагер обикновено се показва от осезаема вибрация, особено при високи обороти на двигателя, като тази вибрация е придружена от по-значителен спад в налягането на маслото и "ръмжене" шум.
Биелата и основните лагери трябва да се сменят, но лагерите, свалени от двигателя, трябва да се прегледат, тъй като по тяхното състояние може да се определи състоянието на двигателя.
Може да възникне повреда на свързващия прът и основните лагери поради липса на смазване, наличие на мръсотия или други чужди частици, претоварване на двигателя или корозия. Преди сглобяването на двигателя е необходимо да се отстрани причината за повредата на облицовките. Една от причините може да бъде работата на двигателя при ниски обороти при високи натоварвания, когато маслената помпа не създава високо налягане и производителност, а маслото от своя страна, поради високото натоварване, се изцежда интензивно от работния площ. Честите стартирания на двигателя и кратките пътувания водят до корозия, тъй като двигателят не се загрява достатъчно, за да отстрани водата и корозивните газове.
Определяне на размера на облицовките
Местоположение на маркировката върху цилиндровия блок и коляновия вал
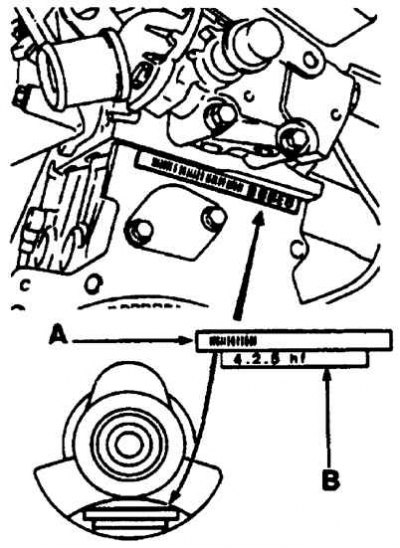
A - баркод (използвани само за производство),
Б – обозначителни знаци
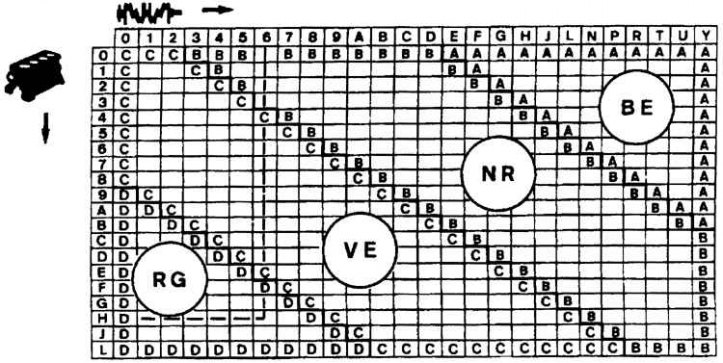
Вмъкване на диаграма за избор
При ранните двигатели горните и долните лагери са с еднаква дебелина.
При по-късните двигатели работната хлабина на лагерите е значително намалена и за да се изпълни това условие, се използват четири различни втулки, които са обозначени с цветна маркировка в края. Цветът на маркировката показва дебелината на хастара. Горната лагерна черупка е с еднакъв размер за всички лагери, а работната хлабина се регулира чрез монтиране на долната лагерна черупка с необходимата дебелина.
Двигатели 1500 см³, 1761 см³ и 1905 см³
Цвят на етикета | Дебелина (mm) | |
Стандартен | Ремонт | |
| Горна вложка: | ||
| - жълто | 1,856 | 2,006 |
| Долна линия: | ||
| - син (клас A) | 1,836 | 1,986 |
| - черен (клас B) | 1,848 | 1,998 |
| - зелен (клас C) | 1,859 | 2,009 |
| - червено (клас D) | 1,870 | 2,020 |
Двигатели 1998 см³
Цвят на етикета | Дебелина (mm) | |
Стандартен | Ремонт | |
| Горна вложка: | ||
| - черно | 1,847 | N/A |
| Долна линия: | ||
| - син (клас A) | 1,844 | N/A |
| - черен (клас B) | 1,857 | N/A |
| - зелен (клас C) | 1,866 | N/A |
| - червено (клас D) | 1,877 | N/A |
При по-нови двигатели новите втулки могат да бъдат избрани въз основа на маркировките на цилиндровия блок. При липса на маркировки облицовките могат да бъдат избрани само чрез измерване на работната хлабина.
Маркировките на цилиндровия блок са разположени от лявата страна на блока, а маркировките на коляновия вал са разположени в края на моста на коляновия вал. Тези знаци могат да се използват за избор на необходимата дебелина на обшивката, както следва.
Има две идентификационни линии на коляновия вал и цилиндровия блок: баркод, използван от Peugeot в производството, и серия от пет обозначения. Първото обозначение в последователността се отнася до размера на вложката номер 1. Последното обозначение в последователността (който е придружен от стрелка) се отнася за размер номер 5 на вложката (виж фиг. Местоположение на маркировката върху цилиндровия блок и коляновия вал). Определете номера на обозначението от конкретна шийка на коляновия вал и лагерен отвор на цилиндровия блок.
На горната ос на номограмата маркирайте обозначението на коляновия вал и начертайте вертикална линия през тази точка. На лявата вертикална ос на номограмата е маркирано обозначението на цилиндровия блок и през тази точка е начертана хоризонтална линия. Пресечната точка на линиите показва размера на обвивката, за да осигури необходимата хлабина (виж фиг. Вмъкване на диаграма за избор).
Например, номограмата показва, че коляновият вал показва 6, цилиндровият блок показва H, пресечната точка в червената зона определя, че червеното (клас D) е най-подходящото за получаване на необходимия просвет.
Проверка на работната хлабина в лагерите на коляновия вал
Бързо (и по-точно) методът се състои в използването на продукт, известен като "Plastigauge". Състои се от кръгъл пластмасов прът, който е компресиран между корпуса на лагера и шийката на коляновия вал. След отстраняване на капака и долната вложка, деформираната пластмасова пръчка се измерва със специален шаблон, който е включен в комплекта "Plastigauge".
1. Коляновият вал е монтиран без смазване върху втулките, монтирани в цилиндровия блок на двигателя. Шинките на коляновия вал и лагерите трябва да са напълно чисти и сухи.
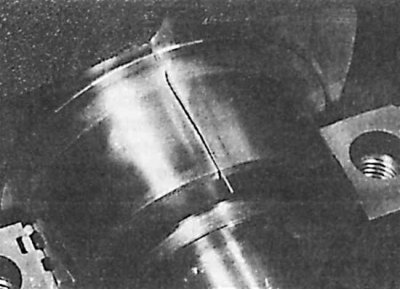
2. Отрежете няколко парчета пластмасов прът "Plastigauge" (те трябва да са малко по-къси от ширината на основните лагери) и ги монтирайте на всяка шийка на коляновия вал.
3. Поставете капаците с долните облицовки и затегнете монтажните болтове до необходимия въртящ момент. В процеса на измерване на пропуски с помощта на метода "Plastigauge" не въртете коляновия вал.
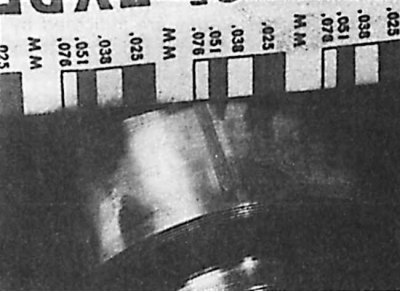
4. Развийте монтажния капак на вложката, отстранете го и приложете мащабната линийка, отпечатана върху опаковката, върху деформирания пластмасов прът. Като сравните ширината на деформирания пластмасов прът с контролната ширина на линийката, определете размера на празнината.
5. Накрая почистете старателно всички следи от материал Plastigauge от лагерите и коляновия вал.