



Оглавление: Клапана 🠇 Седла клапанов 🠇 Пружины клапанов 🠇 Направляющие втулки клапанов 🠇 Головка цилиндров 🠇
Предполагается, что все навесные детали с головки цилиндров сняты.
- Отвернуть вакуумный насос с боковой стороны головки цилиндров и снять прокладку.
- Отвернуть корпус термостата и разобрать его на детали, представленные на рисунке 332.
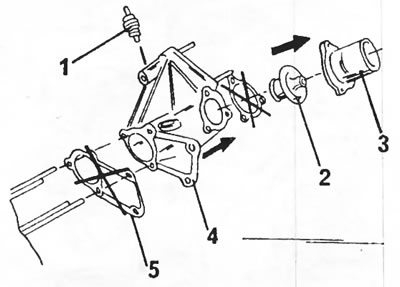
Рис. 332. Детали термостата. 1. Температурный выключатель; 2. Термостат; 3. Крышка корпуса термостата; 4. Корпус термостата; 5. Прокладка (обязательно заменять)
- Снять с края головки цилиндров плату (5 болтов), снять прокладку и вытащить трубку.
- Снять четыре форсунки. Они крепятся пластинами. Вложенные уплотнительные кольца следует выбрасывать.
- Отвернуть от свечей накаливания токовую шину и вывернуть свечи накаливания.
- Вывернуть сбоку головки цилиндров температурный выключатель устройства запуска холодного двигателя. Снять и выбросить прокладку. Под выключателем находится переходник, который также необходимо отвернуть. Снять и выбросить прокладку.
- Для снятия клапанов требуется съемник клапанов. Такой съемник для дизельных двигателей показан на рисунке 333. Сжать пружины клапана и плоскогубцами вытащить сухари (6). Разгрузить съемник клапанов и по очереди снять чашки пружин клапанов (5) и пружины клапанов (4). Вытащить клапаны (1) с другой стороны.
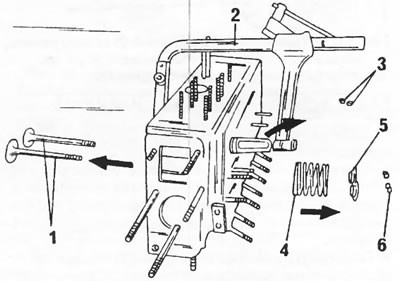
Рис. 333. Разборка головки цилиндров. 1. Клапаны; 2. Съемник клапанов; 3. Маслоотражательные кольца клапанов; 4. Пружины клапанов; 5. Чашки пружин клапанов; 6. Сухари
При отсутствии съемника клапана можно снимать следующим образом:
- Вложить деревянный брусок в камеру сгорания, чтобы он прилегал к клапану, подлежащему снятию.
- Приставить к верхней стороне чашки пружины клапана кусок трубки того же диаметра, что и чашка пружины клапана, и нанести по трубке резкий удар молотком. При этом пружина клапана сжимается и освобождаются оба сухаря.
- Снять детали клапана и вытащить клапан с другой стороны головки цилиндров. Сразу же соответствующим образом замаркировать установочное положение клапанов и сложить снимаемые клапана в соответствующем порядке.
- Отверткой или пинцетом снять с концов направляющих втулок маслоотражательные кольца. Устанавливаются обязательно только новые кольца.
- Очистить головку цилиндров маслорастворяющим средством.
- Проверить детали в соответствии с ниже следующими указаниями. Указания относятся как к дизельным, так и турбодизельным двигателям за исключением определенных значений размеров. Поэтому обязательно необходимо брать заданные значения из таблиц размеров и регулировок. Определенные параметры одинаковы для обоих типов двигателя.
Клапана
Небольшие повреждения поверхностей клапанов могут быть устранены притиркой клапанов в седлах головки цилиндров, как это описывается в подразделе "Седла клапанов". Произвести обмер клапанов на соответствие таблицы размеров и регулировок и заменить клапана, которые имеют размеры, вышедшие из допуска.
- Если изношены концы стержней клапанов, их можно обработать на шлифовальном станке, при условии, что для коррекции потребуется снятие не более, чем 0,50 мм материала.
- Головки клапанов обрабатываются на специальном станке для шлифования клапанов при условии, что толщина головки клапана, показанная стрелками на рисунке 334, после обработки будет не менее 0,5 мм.
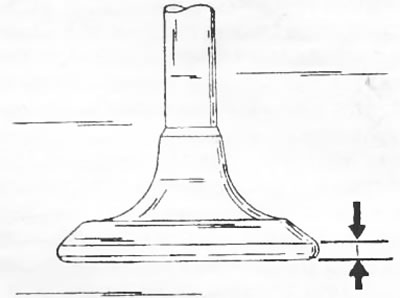
Рис. 334. Толщина головки клапана между обеими стрелками не должна быть меньше заданного размера.
- Проконтролировать стержни клапанов и в связи с этим внутренний диаметр направляющих втулок клапанов, для чего требуются обычный микрометр и микрометр для измерения внутреннего диаметра. Для этого обмерить стержни клапанов способом, указанным на рисунке 335, в различных местах. После этого замерить соответствующую втулку клапана, как показано на рисунке 336. Если имеется износ, то есть разница в размерах составляет более 0,10 мм, следует заменить направляющие втулки (см. раздел "Направляющие втулки"). Диаметр стержня выпускного клапана примерно на 1,0 мм больше диаметра стержня впускного клапана.
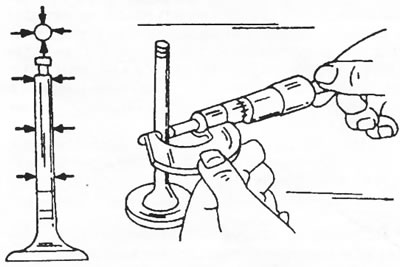
Рис. 335. Измерение диаметра стержня клапана. Слева показаны места измерений. Клапана с большим диаметром являются выпускными клапанами. У них также меньший диаметр головки клапана.
Седла клапанов
- Проверить все седла клапанов на отсутствие признаков износа и наличия наростов. Небольшие явления износа могут быть устранены фрезой 45°. Впускные и выпускные клапаны имеют одинаковый угол. При большом износе седла клапанов должны фрезероваться заново или следует заменить кольца седел клапанов. Последняя работа связана с рассверливанием приемных отверстий под седла и должна производиться в специальной мастерской.
- При установке новых направляющих втулок клапанов требуется подфрезерование седел клапанов. Для этого используется угловая фреза, такая же, как показана на рисунке 65, но имеющая угол 45°.
- Отфрезеровать угол для клапана и после этого слегка обработать доводочной угловой фрезой верхний край седла клапана, чтобы уменьшить ширину седла клапана и довести ее до размера 2,5-мм. Фрезерование следует окончить, как только седло имеет заданную ширину.
- Притереть обработанные седла клапанов. Для этого нанести на поверхность седла немного шлифовальной пасты и вставить в соответствующее седло клапан. Поставить на клапан присоску и поворачивать клапан, как показано на рисунке 66.
- После притирки очистить все детали от грязи и шлифовальной пасты и проконтролировать седло на головке клапана и кольцо седла. На обеих деталях должно быть видно непрерывное матовое кольцо, определяющее ширину седла клапана.
- Нанести на кольце на головке клапана несколько штрихов карандашом. Штрихи должны наносится примерно на расстоянии 1 мм по окружности. После этого осторожно ввести клапан в направляющую втулку и повернуть клапан на 90°, слегка при этом нажимая на клапан.
- Вытащить клапан и проверить, исчезли ли штрихи с кольца на кольце головки клапана. Если ширина седел клапанов находится в заданных пределах можно производить установку. В противном случае требуется обработка седел клапанов или в худшем случае требуется замена головки цилиндров. В этом случае все детали снимаются со старой головки цилиндров и переставляются на новую.
[Оригинал расположен по адресу: peugeotbook.ru]
На дизельном двигателе кроме этого необходимо еще учитывать следующее:
Во избежание взаимных ударов поршней и клапанов поверхности головок клапанов должны быть на определенный размер ниже поверхности головки цилиндров. На рисунке 339 этот размер указан стрелками. Он составляет на всех клапанах 0,7 мм. Для контроля установочной глубины клапанов следует выполнить следующие работы:
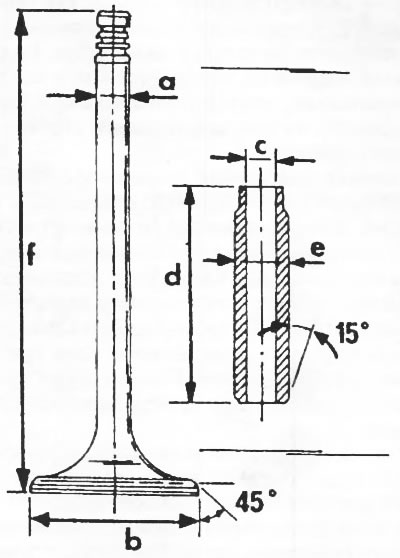
Рис. 337. Замерить клапана и направляющие втулки в указанных местах. На дизельном и турбодизельном двигателях размеры клапанов одинаковы. а = диаметр стержня клапана; b = диаметр головки клапана; с = внутренний диаметр направляющей втулки клапана; d = длина направляющей втулки клапана (втулка выпускного клапана длиннее); e = наружный диаметр направляющей втулки клапана; f = длина клапана
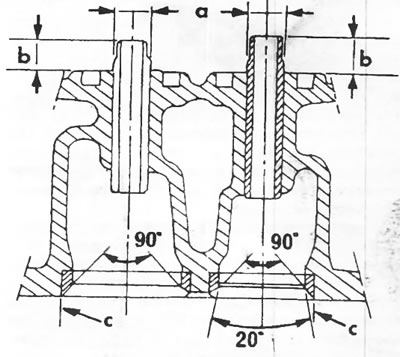
Рис. 338 Разрез седла впускного (А) и выпускного (В) клапана и направляющих втулок. а = приемное отверстие в головке цилиндров; b = размер выступа направляющей втулки; с = диаметр седла клапана
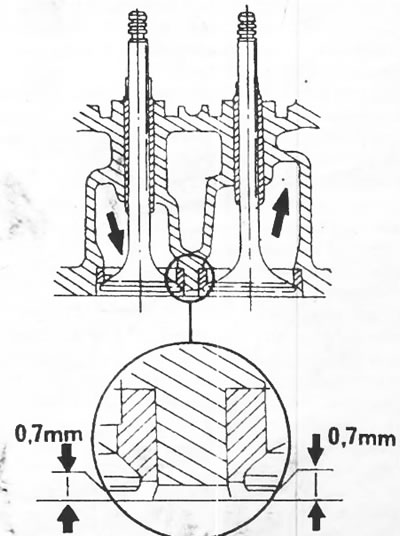
Рис. 339. Головки цилиндров должны находится ниже поверхности головки цилиндров на размер, указанный стрелками.
- Небольшими порциями выфрезеровывать седла клапанов, удалять металлическую стружку и вставлять клапан в отверстие.
- Поставить на головку цилиндров стрелочный индикатор на соответствующей стойке, как показано на рисунке 253, и приложить измерительный щуп к чистой поверхности головки цилиндров. На рисунке показан индикатор, использующийся на станциях обслуживания, однако годится любой стрелочный индикатор на соответствующей стойке. Обнулить шкалу прибора.
- Не изменяя положения индикатора, перевести измерительный щуп на верхнюю поверхность головки клапана. Шкала индикатора показывает, на сколько ниже головка клапана расположена поверхности головки цилиндров. На рисунке показано измерение выпускного, то есть меньшего клапана.
- Провести измерения на впускных клапанах.
- Оценить результат измерение и, если требуется, продолжить фрезерование. Однако перед принятием решения следует проверить перекос головки цилиндров.
Для замены седел клапанов необходимо выфрезеровать старое седло клапана. Так как это сложная работа, ее следует поручать специальной мастерской.
- То же измерение повторить на вкладышах форкамер головки цилиндров. Для этого приложить измерительный щуп к концу форкамеры. Вкладыш форкамеры должен выступать на величину от 0 до 0,3 мм (см. Рисунок 254). Если это не так, необходимо заменить форкамеры.
Пружины клапанов
Все, что было приведено для бензиновых двигателей, относится и к дизельным двигателям. Пружины клапанов впускных и выпускных клапанов, а также дизельных и турбодизельных двигателей одинаковы. Все измеряемые параметры приводятся в таблицах размеров и регулировок. Особенно важна длина пружины под нагрузкой.
Направляющие втулки клапанов
Для точного измерений направляющих втулок клапанов и стержней клапанов требуется микрометр, использование которого показано на рисунках 335 и 336. Если разница между двумя результатами измерения превышает 0,10 мм, следует заменить соответствующую направляющую втулку (или все). Если отсутствует микрометр (микрометр для измерения внутренних диаметров направляющих втулок клапанов), зазоры стержней клапанов могут быть определены так, как это описано для бензиновых двигателей.
- До замены направляющей втулки проконтролировать общее состояние головки цилиндров.
- Для замены направляющей втулки выпрессовать старую направляющую втулку с помощью соответствующего стержня. Для того, чтобы суметь выбить направляющую втулку клапана, головка цилиндров должна быть разогрета в горячей воде. Перед выпрессовыванием направляющей втулки измерить размер выступа втулок с верхней стороны головки цилиндров (см. рисунок 338, размер "b"). Этот размер различен для впускных и выпускных клапанов. На стержне, используемом для выпрессовывания направляющих втулок, необходимо проточить шейку под внутренний диаметр направляющей втулки.
- При замене направляющих втулок необходима одновременная замена клапанов. При этом требуется обработка седел клапанов.
- Хорошо смазать новые направляющие втулки моторным маслом и запрессовать в головку цилиндров так, чтобы выступ был равен заданному значению (см. таблицы размеров и регулировок).
- После запрессовки довести размер диаметра до заданного значения для впускных и выпускных клапанов. Для обработки используется регулируемая развертка.
При замене направляющей втулки необходимо дофрезеровать седло клапана. Заменяются сразу все направляющие втулки и клапана.
Головка цилиндров
Тщательно очистить прилегающие поверхности, головки и блока цилиндров и проконтролировать отсутствие перекоса головки цилиндров. Для этого накладывать на головку цилиндров измерительную линейку и измерять щупами зазор между линейкой и поверхностью головки вдоль, поперек и по диагонали. Если можно ввести щуп толщиной более, чем 0,10 мм, как показано на рисунке 340, необходимо фрезерование головки цилиндров, при условии, что будет снято не более 0,7 мм материала. Необходимо выдерживать минимально допустимый размер высоты головки цилиндров 3 мм. В противном случае требуется замена головки цилиндров.
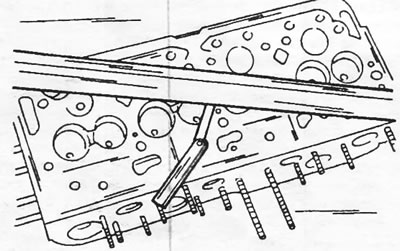
Рис. 340. Измерение перекоса головки цилиндров с помощью стальной линейки и набора щупов.