



- Вставить клапана в их направляющие втулки. Если производилась механическая обработка седел клапанов, они должны устанавливаться в соответствующие втулки. То же относится к клапанам, бывшим в употреблении, которые должны устанавливаться на прежние места.
- Тщательно очистить резьбовые отверстия под болты головки цилиндров. Отверстия должны быть сухими и обезжиренными. Если требуется, пройти резьбу метчиком. После этого тщательно прочистить резьбу.
- Поставить на каждую направляющую втулку новые уплотняющие кольца стержней клапанов.
- Вставить клапана (хорошо смазанные моторным маслом) в головку цилиндров с нижней стороны и надеть на каждый клапан сверху детали, показанные на рисунке 333. Сжать пружины специальным приспособлением для сжатия пружин. При выступающем конце стержня клапана с верхней стороны пинцетом вставить сухари клапана. Медленно отпустить приспособление для сжатия пружин и проверить, хорошо ли сели сухари в клапаны.
- Ударить пластмассовым молотком по верхней стороне стержней клапанов. При этом плохо сидящие сухари выскакивают. Для надежности положить на концы пружин тряпку, чтобы детали не разлетались.
- Вставить сбоку головки цилиндров трубку, наложить новую прокладку и затянуть два болта с новыми шайбами моментом 24 нм.
- Установить и затянуть моментом 18 нм переходник температурного выключателя устройства запуска холодного двигателя. Ввернуть температурный выключатель с новой прокладкой и затянуть тем же моментом.
- Ввернуть температурный выключатель с верхней стороны головки (28 нм). Поставить новую прокладку.
- Установить корпус термостата и термостата с использованием рисунка 332. Поставить все новые прокладки и уплотнительные кольца. Затянуть 3 болта корпуса моментом 20 нм и 3 гайки крышки корпуса моментом 10 нм. Температурный выключатель крепится в корпусе с моментом затяжки 32 нм.
- Ввернуть четыре свечи накаливания с моментом затяжки 20 нм и подключить токовую шину.
- Вставить и слегка подтянуть четыре форсунки с новыми шайбами. Обеспечить правильную установку шайб. Выровнять форсунки согласно рисунку 341.
- Произвести сборку с другого конца головки цилиндров в соответствии с рисунком 342. Затянуть 5 гаек моментом 20 нм.
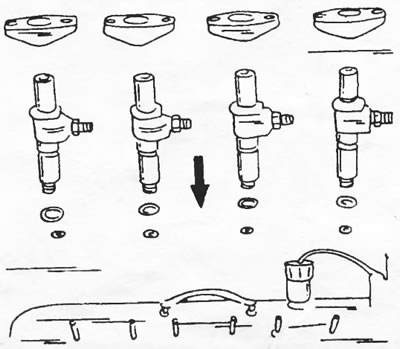
Рис. 341. Установка форсунок. Места соединений должны располагаться в указанном положении.
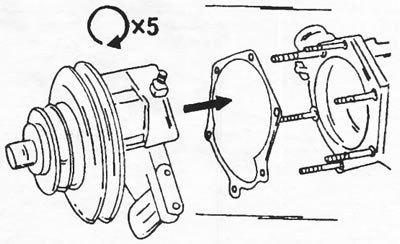
Рис. 342. Затянуть 5 гаек крепления узла вакуумного насоса с ременным шкивом моментом 20 нм. Обязательно заменить прокладку.